Quando un’azienda decide di intervenire su una linea produttiva esistente, è naturale iniziare a valutare le possibili soluzioni: un robot, un cobot, una nuova macchina, un revamping oppure l’automazione di una singola fase.
Ma c’è una domanda che dovrebbe arrivare prima: dove sta perdendo davvero efficienza quella linea?
Una linea può perdere efficienza in modi diversi: capacità non sfruttata, attività manuali che assorbono tempo operatore, o fasi che non lavorano in equilibrio tra loro. Individuare quale di questi tre problemi riguarda la propria linea è il primo passo prima di scegliere una soluzione.
Può esserci capacità produttiva disponibile che non viene sfruttata. Può esserci una macchina automatica che richiede comunque la presenza continua di un operatore. Oppure possono esserci singole fasi efficienti che, messe insieme, non riescono a lavorare con continuità.
In tutti e tre i casi la sensazione può essere la stessa: la linea potrebbe produrre meglio di quanto sta facendo oggi.
Le cause, però, sono diverse. E anche l’investimento necessario può esserlo.
Per questo, prima di scegliere quale tecnologia introdurre, ci sono almeno tre aspetti da analizzare: capacità, attività manuali e flusso produttivo.
CAPACITÀ PRODUTTIVA
Dove stiamo perdendo quella disponibile?
ATTIVITÀ MANUALI
Dove il processo dipende ancora dall’operatore?
FLUSSO PRODUTTIVO
Dove si creano attese, accumuli o squilibri?
Individuare la priorità → poi definire la soluzione
1. Capacità: quanta di quella disponibile viene realmente utilizzata?
Quando una linea non riesce più a stare dietro alla produzione, una delle prime conclusioni può essere: “Ci serve più capacità.”
Non sempre, però, aumentare la capacità nominale è il primo intervento da fare.
Una cosa è quanto una linea potrebbe produrre in condizioni ideali. Un’altra è quanto riesce realmente a produrre durante una giornata di lavoro.
Tra questi due valori possono inserirsi setup più lunghi del previsto, microfermi diventati parte della normalità, attese tra una fase e quella successiva, accumuli di materiale o differenze di ritmo tra le diverse lavorazioni.
Presi singolarmente possono sembrare problemi marginali. Ma quando si ripetono turno dopo turno, iniziano a determinare quanta capacità della linea viene realmente utilizzata.
Per questo, prima di chiedersi “come possiamo produrre di più?”, può essere più utile capire:
“Quanta della capacità che abbiamo stiamo già perdendo?”
Se il limite è qui, aggiungere una macchina più veloce o aumentare la velocità di una singola fase potrebbe non risolvere il problema. Potrebbe semplicemente spostarlo più avanti sulla linea.
Prima di aggiungere capacità, quindi, vale la pena capire quanto margine esiste nel recuperare quella già disponibile.
2. Attività manuali: quanto dipende ancora il processo dall’operatore?
Una macchina può lavorare in automatico e, allo stesso tempo, richiedere la presenza di una persona per gran parte del turno.
Succede quando la lavorazione principale è automatizzata, ma ciò che accade intorno alla macchina continua a dipendere dall’operatore: caricare il componente, scaricare il pezzo lavorato, aprire e chiudere, avviare il ciclo o preparare quello successivo.
In questi casi il limite non è necessariamente nella macchina. Può essere nell’asservimento e nelle attività necessarie per mantenerla produttiva.
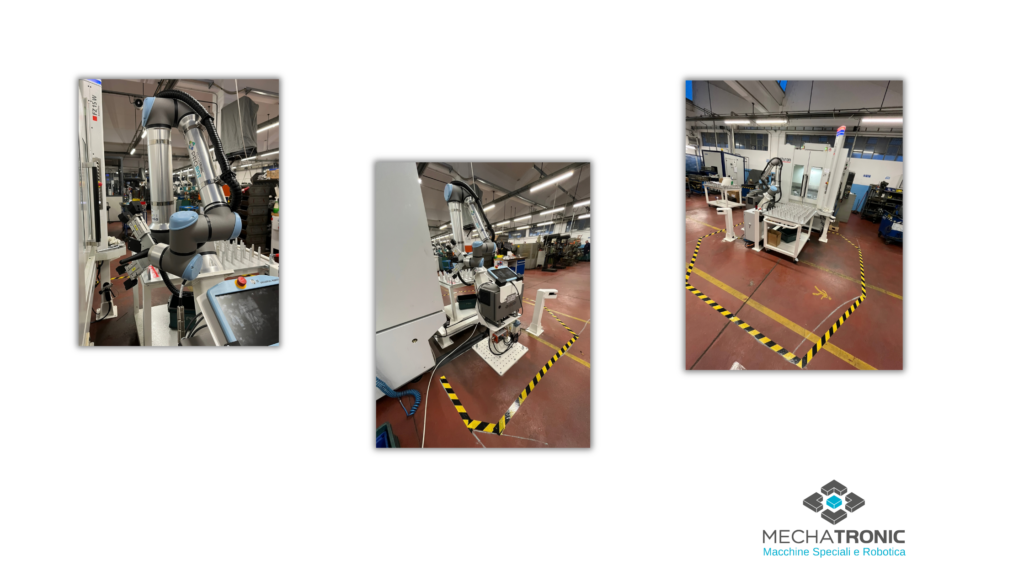
È una situazione che Mechatronic ha affrontato in un’applicazione reale di asservimento di una macchina utensile nel settore metalmeccanico.
La macchina esistente doveva essere mantenuta e il cliente voleva continuare ad avere la possibilità di utilizzarla manualmente quando necessario. Il limite era invece la presenza continua dell’operatore per le operazioni di carico e scarico.
L’intervento è stato quindi concentrato su quel punto: un robot collaborativo è stato integrato per gestire l’asservimento della macchina senza modificarne strutturalmente il funzionamento e mantenendo l’utilizzo manuale.
Dopo l’intervento, la presenza richiesta all’operatore è passata da 8 a 2 ore per turno. L’inefficienza precedentemente stimata al 5% è stata eliminata e il costo orario complessivo del processo è passato da 41 a 20 euro.
La macchina non è stata sostituita. È stato automatizzato ciò che accadeva intorno.
Questo caso evidenzia un punto importante: automatizzare non significa necessariamente intervenire sulla lavorazione principale. A volte il margine è nelle attività che assorbono tempo e risorse intorno a una macchina che, di per sé, continua a svolgere correttamente il proprio lavoro.
3. Flusso produttivo: le singole fasi stanno lavorando davvero insieme?
C’è poi un’altra situazione frequente: le macchine funzionano, i tempi ciclo presi singolarmente sembrano corretti e non ci sono guasti importanti, ma la linea continua comunque a perdere tempo.
Una fase può terminare la lavorazione mentre quella successiva non è ancora pronta, creando un’attesa. In un altro punto può formarsi un accumulo di materiale. Più avanti, una differenza nei tempi ciclo può rallentare nuovamente il processo.
Nessuna di queste situazioni, osservata isolatamente, sembra necessariamente critica.
Il problema emerge quando si guarda la linea come sistema.
Se tempi ciclo, movimentazioni, disponibilità e passaggi tra le diverse fasi non sono equilibrati, una parte della capacità può andare persa proprio nel collegamento tra una lavorazione e l’altra.
Per questo rendere più veloce una singola macchina non significa automaticamente aumentare la produttività dell’intera linea.
Se la fase successiva non riesce ad assorbire ciò che arriva, aumentare la velocità della precedente può semplicemente creare più accumulo.
In questi casi non manca necessariamente capacità produttiva: può mancare equilibrio nel flusso.
Ed è una differenza sostanziale quando bisogna decidere dove investire.
Come capire dove vale davvero la pena automatizzare?
Prima di parlare di robot, cobot, revamping o nuove macchine, l’analisi può quindi partire da tre domande.
Stiamo sfruttando la capacità che abbiamo?
Se setup, microfermi, attese o accumuli stanno riducendo la produzione reale, il primo margine può trovarsi nel recupero della capacità già disponibile.
Ci sono attività manuali che condizionano il funzionamento di una macchina o di una fase?
Se una persona deve essere costantemente presente per alimentare, movimentare o gestire un processo già in parte automatico, può esserci spazio per intervenire sulle attività che circondano la lavorazione.
Le diverse fasi stanno lavorando come un unico sistema?
Se macchine efficienti generano comunque attese e accumuli, il problema può trovarsi nel collegamento tra le fasi e non nelle singole tecnologie.
Tre domande che possono portare a interventi molto diversi.
Ed è proprio questo il punto: la tecnologia dovrebbe essere una conseguenza dell’analisi, non il punto di partenza.
Prima la priorità, poi la soluzione
Automatizzare una linea produttiva non significa necessariamente automatizzare tutto. E non significa nemmeno sostituire ciò che già funziona.
In alcuni casi serve aumentare la capacità. In altri il primo margine è recuperare quella che si sta perdendo. In altri ancora il punto su cui intervenire è un’attività manuale, un asservimento o il collegamento tra due fasi.
Per questo in Mechatronic partiamo dall’analisi del processo esistente.
L’obiettivo non è inserire più automazione possibile, ma individuare dove un intervento può produrre un miglioramento concreto, integrandosi con macchine, processi e modalità operative che l’azienda ha già costruito nel tempo.
Perché prima di scegliere la soluzione bisogna sapere quale problema vale davvero la pena risolvere.
Vuoi intervenire sulla tua linea?
Se state valutando un intervento di automazione, possiamo partire dall’analisi della situazione esistente e studiare la migliore soluzione per il vostro processo.